.. ziemlich interessante Methode, die auch relativ einfach selber aufgebaut werden kann:
1 „Gefällt mir“
Hallo und ne schöne gute  Nacht, hallo grüß dich VDX. An so was ähnliches, habe ich auch schon gedacht, für meinen Mega Pro habe ich gleich zwei kleine Lasermodule nachbestellt, gabs mal für ein
 und ein Ei. So UV - Resin ist ja alles andere als gesundheitsfördernd. Da würde sich sozusagen eine Glasfaser, wo ne UV Diode eingekoppelt ist, in ner Petrischale mit UV Harz bewegen
 . Das könnte man mit einem alten FDM Drucker oder mit ner mini CNC - Gravurfräse realisieren. Ich hätte da doch
 lieber erst mal Schellac UV
 Nagellack genommen, und diesen auf s unbeheitze Druckbett gestrichen. Aber richtiger Schellack ist da nicht drinnen , aber an Biobasierten Fotolack wird ja auch noch geforscht. Mit Glasfaser kenne ich mich gar nicht aus, nur so viel weiß ich, das man die Enden polieren muss. Mit einem mini Diamatfräser könnte man eine Bohrung in eine UV LED machen, um anschließend die Glasfaser dort einzukleben, oder sollte man einen entsprechenden Adapter anfertigen - 3 D Druck. Viele herzliche Grüße von axon-F.
… das mit LED-Gehäuse bis knapp über die Bonddrähte vom Kristall anbohren und Lixhtleit-Faser einkleben hatte ich für meine Mikroskop-Beleuchtungen gemacht – einen Polymer-Lichtleiter kannst du erhitzen, bis er weich wird, dann langziehen, bis es so dünn wird, wie du es haben willst – hab’ so Polymer-Lichtleiter von 1mm oder 0.5mm Durchmesser auf um 1 µm dicke reduziert,
Hab auch noch “Bild-Fasern” - das sind Glasfaserbündel mit 10k, 50k oder 100k Fasern in Bündeln von 0.2mm bis 2.5mm Durchmesser - da hat eine Einzelfaser einen Durchmesser von 3µm – d.h., mit Eintauchen des Faserendes wird nicht nur ein Pixel, sondern gleich ein komplettes “Pixelbild” mit dem Durchmesser das Faserbündels belichtet … mit 3µm Pixel-Auflösung!
Das Problem mit dem “Deformieren” von dünneren Strukturen beim seitlich wegziehen läßt sich reduzieren, wenn die Faser nich seitlich bewegt wird, sondern für jede Belichtungsposition neu eintaucht, dann wieder hoch - zur nächsten Position und dann wieder neu eintaucht.
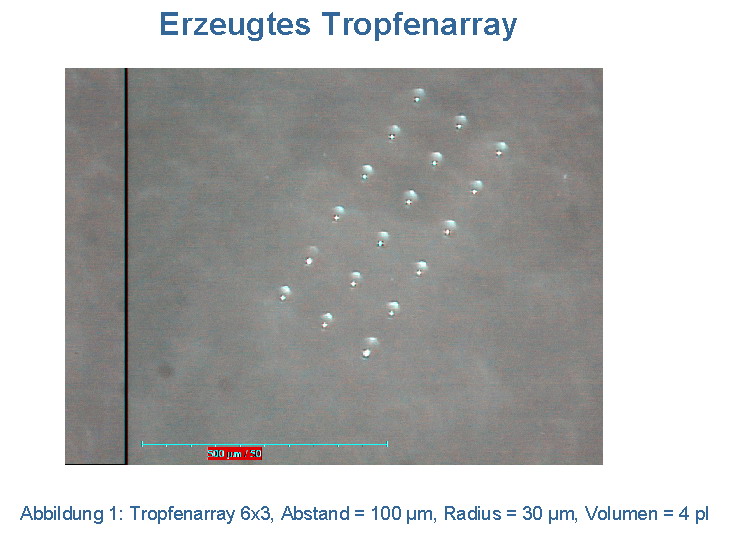
Hier hatte ich sowas gemcht, um “Mikro-Tropfen” zu dispensen – damit konnte ich winzigkleine Tropfen mit dem Durchmesser einer Faser absetzen, ohne daß da was nachgelaufen wäre.
Hier ein Bild mit einem Tropfenraster, bei dem der Tropfen ganz unten größer ist, weil ich da 3x “aufgedippt” hatte:
1 „Gefällt mir“
… seh gerade - Fehler im Bild-Text – nicht 30µm Tropfen-Radius, sondern “Durchmesser” – hatte das mit einer 30µm-Glasfaser gemacht - die Tropfen sind dann genausogroß … mit einer 5µm-Faser würden 5µm-Tropfen zurückbleiben
1 „Gefällt mir“
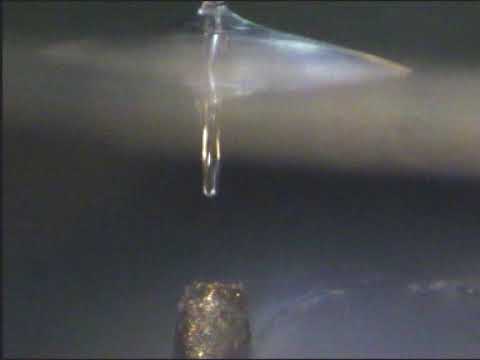
… hier mal eine ziemlich große “Optimierung” zu dem "Mikro-UV-Resin-3D-Druck"mit der untergetauchten Faser aus dem Video:
statt mit einer einelnen Single-mode-Faser (die im Bild hatte 5µm Kerndurchmesser) geht sowas auch mit einer “bildübertragenden” Bündelfaser, wie sie in Fiberscopen verwendet werden.
Aus der Entwicklungszeit, wo ich für die Firmen Wolff und Schölly die Mikromontage-Plätze für die GRIN-Linsenmontageentwickelt hatte, habe ich noch ein paar von den “Bild-Fasern” - die haben 10k, 50k oder 100k Faser nmit 3µm Kerndurchmesser in Bündeln mit 200µm bis 3,5mm Außendurchmesser.
Statt also jeweils ein Einzel-Pixel zu belichten, können damit gleich komplette “Bilder” mit 3µm Pixel-Größe und einer “Bild-Größe” mit dem jeweiligen Bündel-Durchmesser … oder. mit mehreren von den Bündeln zusammengefaßt, dann auch viel größere “Bilder” pro Belichtung 
1 „Gefällt mir“
Hallo und einen schönen guten Freitagnachmittag, hallo grüß dich VDX. Wie schon erwähnt, von Laser und Co habe ich keine Ahnung, aber so ei experimentellen Umbau zum Resin - 3  Druck würde mich schon reizen. Da müßte man nur den Extruder abbauen - stilllegen und beiseite legen und die Temperatur herunterstellen - überbrücken, den Filametförderer könnte man einfach ausstecken? Für den Mega Pro gibt’s ja auch ne extra Firmware für das Lasermodul. Letztendlich wird doch nur die Temperatur Hot End und Bett mit dem Filamentsensor abgefragt? Nur bei sehr unrealistischen Einstellungen wird wohl der Slicer aussteigen? Eine Trockenübung wäre ja erst mal einfach zu realisieren . Viele herzliche Grüße von axon-F.
… mit der Bett-Tempratur oder sonstigen Parametern kann man auch “tricksen”.
Einen meiner ersten FDM-3D-Drucker hatte ich seinerzeit mit meiner CNC-Fräse aufgebaut (mit der ich auch einiges mit aufgeschnalltem Laser gemacht hatte) – sowohl den Extruder-Heizer, als auch die Bett-Temperatur habe ich mit separaten Industrie-Temperaturreglern konstant gehalten.
Später hatte ich mir für die Extruder-Heizung einen Alublock mit zwei 5W-Keramik-Widerständen und einem PT100- als Sensor bestückt und über die Firmware die Temperatur ein geregelt (sowohl PID als auch “bang-bang”).
Als Laser hatte ich zuerst eine kleine CO2-Glas-Röhre mit 1.5W … später dann diverse Laserdioden aus DVD-Brennern oder Casio-Beamern ausgebaut … iwann war da dann auch ein Galvokopf mit CW-Faserlasern von IPG angeschrubt (hab’ davon immer noch ein paar über)
UV-Resin-3D-Druck dann auch zuerst mit einem auf 405nm umgebauten Beamer und bewegter Druckplatte in einer Wanne auf dem CNC-Fräsen-Bett
Für eine feine XYZ-Bewegung gibts heute ja einiges an Mikroschritt-Treibern und Steppern dafür … ich habe auch einiges mit Harmonic-drive oder auch Piezos für noch höhere Auflösungen …
1 „Gefällt mir“
Hallo grüß dich VDX, das interessante bei der ganzen Sache ist, durch das Slicen fahre ich ja immer ne Kontur in Schichten ab, und nicht ein einzelnes Pixel, wie beim Laser. Da würde das UV Licht in der Glasfaser immer wieder ne Kontur abfahren, da ist ja irgendwann meine aufgetragenes Foto Resin - Nagellack Schicht erhärtet. Mit dem 1,5 Watt Laser vom Mega Pro, würde das sicherlich auch gehen. Kleine Struckturen erhält man damit nicht, da ein FDM Drucker immer einen bestimmten Fahrweg braucht. Mit so ner mini CNC aus Schrott - DVD Laufwerken geht das sicherlich . Beim Kunden haben die jetzt vier neue Posalux Femto Mono für die Mikro 5 Achs Laserbearbeitung. Da haste ein millimeter - großes Bauteil auf ner riesigen Maschine hergestellt  . Viele herzliche Grüße von axon-F.
Aus der Anfangszeit der UV-Resin-3D-Drucker habe ich noch slicer, welche den jeweiligen Layer als Schwarz-Weiß-Bitmap ausgeben - jeweils Kontur und Füllung – diese gefüllten Flächen wurden dann erst im 2.Schritt in “Schraffurlinien” oder Mäander-Bahnen für die G-Code-Ausgabe umgewandelt.
Damit, oder mit anderen Bildern ist es dann kein Problem, “gefüllte Flächen” als Schraffurlinien auszugeben, so daß jeder Punkt der zu belichtenden Fläche immer nur 1x belichtet wird - nicht mehrfach …
1 „Gefällt mir“